
Како вруће цинковање штити челичне канале?
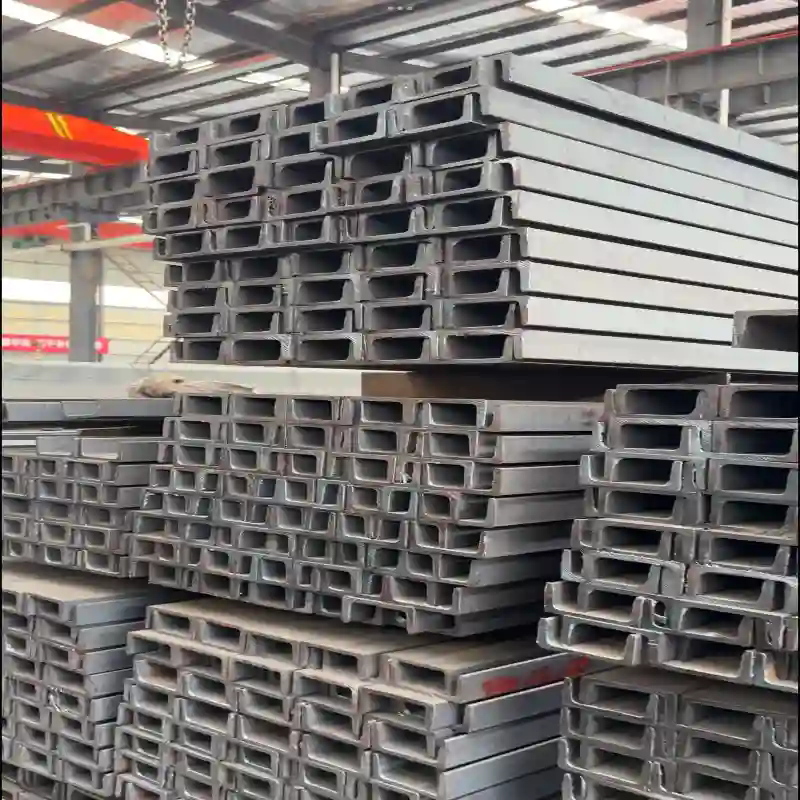
Челични канали су међу најсвестранијим и најшире коришћеним структурним компонентама у модерној грађевинарству. Од грађевинских оквира и носача мостова до индустријских платформи и преносних торњева, ови секције у облику слова Ц или У носе оптерећења, пружају стабилност и чине кичму безбројних структура. Међутим, челик има основну рањивост: кородира када је изложен влази и кисеонику. Годишњи глобални трошак корозије процењује се на преко 2,5 трилиона долара, а за конструкциони челик, корозија је водећи узрок прераног квара, скупог одржавања и безбедносних опасности. Ово је место где топло цинковање улази у слику.
Топло цинковање је металуршки процес којим се наноси заштитни премаз цинка начелични каналипотапањем их у растопљени цинк. За разлику од боје или других површинских премаза који само пријањају на површину, топло цинковање ствара металуршку везу између цинка и челика, формирајући низ слојева легуре цинк-гвожђе који су саставни део површине челика. Овај премаз пружа моћан заштитни механизам двоструког дејства. Прво, цинк делује као физичка баријера, затварајући челик од корозивног окружења. Друго, ако је премаз оштећен, цинк пожртвовано штити изложени челик, кородирајући првенствено да би се сачувао структурни интегритет канала. Овај чланак ће пружити свеобухватну техничку анализу о томе како топло цинковање штити челичне канале, испитујући процес, спецификације премаза, карактеристике перформанси и факторе који одређују век трајања поцинкованог производа.
Садржај
- 1. Шта је вруће цинковање и како функционише?
- 2. Наука о пожртвованој заштити и одбрани од баријера
- 3. Које су спецификације премаза за поцинковане челичне канале?
- 4. Како је вруће цинковање у поређењу са другим методама заштите од корозије?
- 5. Који фактори одређују век трајања поцинкованих челичних канала?
- 6. Често постављана питања (ФАК)
- 7. Закључак
1. Шта је вруће цинковање и како функционише?
Топло цинковање је процес у коме се очишћени челик урања у купку од растопљеног цинка на температури од приближно 450°Ц (840°Ф). Процес је добро успостављен и користи се више од 150 година. Регулисан је међународним стандардима, укључујући АСТМ А123 (за конструкцијски челик), ИСО 1461 и ЕН ИСО 1461. Процес није једноставна примена премаза; то је металуршка реакција која резултира јединственим, вишеслојним премазом који је везан за челик на атомском нивоу.
Процес топлог цинковања почиње припремом површине, што је кључно за успех премаза. Челични канали морају бити темељно очишћени да би се уклонила сва уља, масноћа, прљавштина и каменац. Процес чишћења обично укључује три фазе:
- Одмашћивање:Челик је потопљен у врући алкални раствор или растварач да би се уклонила уља и масти.
- кисељење:Челик је уроњен у раствор разблажене киселине (обично хлороводонична или сумпорна киселина) да би се уклонио млински каменац и рђа.
- флуксирање:Челик је потопљен у раствор флукса (обично цинк амонијум хлорид) да би се уклонили сви преостали оксиди и спречила оксидација пре него што челик уђе у цинк купатило. Флукс такође подстиче металуршку реакцију између цинка и челика.
Након припреме површине, челични канал се осуши, а затим урони у купку од растопљеног цинка. Температура купатила се пажљиво контролише, обично између 445°Ц и 465°Ц. Када је челик уроњен, цинк реагује са гвожђем у челику и формира серију слојева легуре цинк-гвожђе. Спољни слој је скоро чист цинк, док су унутрашњи слојеви интерметална једињења са повећаним садржајем гвожђа. Дебљина премаза зависи од неколико фактора, укључујући хемију челика, температуру купатила, време потапања и брзину повлачења. Након повлачења из купке, канал се хлади, обично на ваздуху или у води. Резултат је премаз који је тврд, отпоран на хабање и металуршки везан за челик. АтТиањин Схунцхен Хонгие Ентерприсе Манагемент Цо., Лтд.,наша фабрика управља најсавременијом линијом за топло цинковање која је дизајнирана да рукује широким спектром величина и спецификација челичних канала.
2. Наука о пожртвованој заштити и одбрани од баријера
Заштита од корозије коју обезбеђује топло цинковање заснива се на два различита механизма: баријерна заштита и жртвована заштита. Разумевање ових механизама је од суштинског значаја за разумевање зашто се канали од поцинкованог челика тако добро понашају у захтевним окружењима.
Заштита баријера:The zinc coating acts as a physical barrier between the steel and the corrosive environment. As long as the coating is intact, it prevents moisture, oxygen, and other corrosive agents from reaching the steel surface. The zinc itself is highly corrosion-resistant in most atmospheric environments. Када је изложен ваздуху, цинк формира танак, лепљиви слој цинк оксида и цинк карбоната, познат као патина, који је стабилан и штити цинк који лежи у основи од даље корозије. This patina is self-healing and gradually develops a protective barrier that can last for decades.
жртвена заштита:Ово је јединствена предност галванизације. Цинк је електрохемијски активнији (анодни) од челика. Када је премаз оштећен и челик је изложен, галванска ћелија се формира у присуству електролита (као што је влага). Цинк делује као анода и првенствено кородира, док челик делује као катода и заштићен је од корозије. То значи да чак и ако је премаз изгребан или исечен, челик око оштећеног подручја је и даље заштићен. Цинк ће наставити да се жртвује док се не потроши. Ово је критична предност у односу на премазе само за баријеру, као што је боја, који потпуно нестају када се премаз пробије.
Следећа табела сумира два заштитна механизма:
| Заштитни механизам | Како то ради | Предност | Ограничење |
| Барриер Протецтион | Цинк премаз физички затвара челик од околине. | Спречава корозију све док је премаз нетакнут. | Не успе ако је премаз оштећен. |
| Жртвована заштита | Цинк првенствено кородира да би заштитио изложени челик. | Штити челик чак и ако је премаз оштећен. | Временом троши цинк; делотворан само на одређеној удаљености. |
Комбинација ова два механизма је оно што топло цинковање чини тако ефикасним. Заштита баријере пружа дуготрајну заштиту у одсуству оштећења, док жртвена заштита обезбеђује сигурносну мрежу у случају оштећења. Ово је посебно важно за челичне канале којима се рукује током транспорта и уградње, јер је вероватно да ће претрпети нека површинска оштећења. У Схунцхен-у смо спровели опсежне теренске студије о перформансама наших поцинкованих челичних канала, а резултати доследно показују да они пружају поуздану заштиту деценијама, чак и у тешким условима.
3. Које су спецификације премаза за поцинковане челичне канале?
The performance of a hot-dip galvanized coating is determined by its thickness, adherence, and uniformity. Ове карактеристике су наведене у међународним стандардима, који дају захтеве за масу премаза и дебљину за различите дебљине материјала. Најшире коришћени стандарди за топло цинковање челичних канала су АСТМ А123 (за производе од конструкцијског челика) и ИСО 1461. Ови стандарди одређују минималну дебљину премаза за различите опсеге дебљине челика. The coating thickness is typically measured in micrometers (µm) or in ounces per square foot (oz/ft²).
Следећа табела даје минималне захтеве за премазивање за топло поцинковане челичне канале према АСТМ А123:
| Дебљина челика (мм) | Минимална дебљина премаза (µм) | Минимална маса премаза (г/м²) | Типична примена |
| ≥ 6,0 мм | 85 µм | 610 г/м² | Тешки конструктивни канали, носачи мостова |
| 3,0 - 6,0 мм | 70 µм | 505 г/м² | Оквири зграда, индустријске платформе |
| 1,5 - 3,0 мм | 55 µм | 395 г/м² | Лаки структурни канали, носачи |
| < 1,5 мм | 45 µм | 325 г/м² | Неструктурни канали, трим |
The coating thickness is not uniform across the entire channel. The coating is typically thicker at the edges and corners due to the geometry of the steel and the flow of molten zinc during withdrawal. Премаз може бити тањи на равним површинама. The standards account for this by specifying an average coating thickness and a minimum local thickness. Просечна дебљина премаза мора да задовољи наведени минимум, а локална дебљина не сме пасти испод одређеног процента (обично 80%) минималне просечне дебљине.
Поред дебљине, премаз мора имати и добро приањање на челичну подлогу. Слабо пријањање може довести до љуштења или љуштења премаза, што угрожава и баријеру и жртву заштиту. Адхеренција се процењује тестом савијања или тестом длета. Премаз се не сме љуштити или љуштити када је челик савијен или ударен.
У Тиањин Схунцхен Хонгие Ентерприсе Манагемент Цо., Лтд., наша фабрика се придржава најстрожих међународних стандарда за топло цинковање. Користимо заштићени процес који обезбеђује уједначен, приањајући премаз на свим нашим челичним каналима. Уз сваку поруџбину такође обезбеђујемо сертификате о тестирању, који документују дебљину премаза, масу и пријањање за сваку серију. Ова посвећеност квалитету осигурава да наши канали од поцинкованог челика пружају поуздану, дугорочну заштиту од корозије за наше купце.
4. Како је вруће цинковање у поређењу са другим методама заштите од корозије?
Топло цинковање није једина метода за заштиту челичних канала од корозије. Друге уобичајене методе укључују фарбање, премазивање прахом, галванизацију и употребу челика за временске утицаје (као што је Цортен челик). Свака метода има своје предности и мане, а избор методе зависи од примене, услова околине и жељеног века трајања.
Сликарство:Painting is a common and cost-effective method for protecting steel channels. Међутим, боја је премаз само за баријеру. If the paint is scratched or damaged, the steel is exposed and will begin to corrode. The corrosion will spread under the paint film, causing it to blister and peel. Paint also requires regular maintenance, with repainting typically required every 5-10 years. За разлику од тога, вруће цинковање пружа и баријеру и жртву заштиту и има радни век без одржавања који може премашити 50 година у многим окружењима.
премаз у праху:Прашкасти премаз је издржљива, атрактивна завршна обрада која се наноси електростатички, а затим очвршћава под топлотом. Пружа добру заштиту од баријере и доступан је у широком спектру боја. Међутим, као и боја, не пружа жртву заштиту. Такође је подложан оштећењима од удара и абразије. Прашкасти премаз се често користи као завршни премаз преко поцинчавања (процес познат као дуплекс премаз) како би се обезбедила заштита од корозије и естетски угодан завршетак.
галванизација:Галванизација је процес који користи електричну струју за наношење танког слоја цинка или другог метала на челик. Премаз је обично много тањи од оног произведеног врућим цинковањем (обично 5-15 µм), и не формира исту металуршку везу. Галвански премази су погодни за унутрашњу примену или за употребу као прајмер, али се не препоручују за спољашња или оштра окружења.
Челик за временске услове:Челик за временске услове, као што је Цортен, је нисколегирани челик високе чврстоће који формира заштитни слој рђе (патину) када је изложен атмосфери. Ова патина делује као препрека за даљу корозију. Међутим, патина се можда неће правилно формирати у свим окружењима и може се запрљати отицањем. Челик за временске услове није премаз; то је другачији материјал и скупљи је од стандардног угљеничног челика.
Следећа табела упоређује карактеристике перформанси и трошкова ових метода:
| Метод | Заштитни механизам | Уобичајени радни век (на отвореном) | Захтеви за одржавање | Релативни трошак |
| Хот-Дип Галванизинг | Баријера + жртва | 50+ година | Ниска (само инспекција) | Средње |
| Сликарство | Само баријера | 5-10 година | Високо (префарбавање) | Ниско |
| Повдер Цоатинг | Само баријера | 10-15 година | Средње | Средње |
| Галванизација | Само баријера | 2-5 година | Средње | Ниско |
| Веатхеринг Стеел | баријера (патина) | 30-50 година | Ниско | Високо |
Као што табела илуструје, топло цинковање нуди најбољу комбинацију дугог века трајања, ниског одржавања и ефикасне заштите. Због тога је то пожељна метода за заштиту челичних канала у захтевним применама, као што су мостови, преносни торњеви и индустријске конструкције. У компанији Схунцхен, ми смо посвећени пружању наших купаца висококвалитетним топло поцинкованим челичним каналима који испуњавају најзахтевније спецификације.
5. Који фактори одређују век трајања поцинкованих челичних канала?
Радни век топло поцинкованог челичног канала одређен је брзином корозије премаза цинка. Брзина корозије цинка зависи од средине којој је изложен. Генерално, век трајања премаза је директно пропорционалан његовој дебљини и обрнуто пропорционалан стопи корозије околине. Следећи фактори су најважнији фактори који одређују животни век:
- Дебљина премаза:Дебљи премаз обезбеђује дужи век трајања. Однос је приближно линеаран. На пример, премаз од 85 µм ће трајати отприлике двоструко дуже од премаза од 45 µм у истом окружењу.
- Атмосферски услови:Најважнији фактор животне средине је корозивност атмосфере. Корозивност је одређена нивоима влаге, сумпор-диоксида, хлорида (из сланог спреја) и других загађивача. Окружење се класификује од Ц1 (веома ниска корозивност, на пример, сува у затвореном простору) до Ц5 (веома висока корозивност, на пример, приморска или индустријска).
- температура:Брзина корозије цинка се повећава са температуром. Међутим, ефекат није тако изражен као код челика. У већини атмосферских средина температура није главни фактор.
- Време влажења:Трајање током којег је површина влажна је критичан фактор. Што дуже површина остаје влажна, то је већа стопа корозије. Због тога су заштићена подручја која остају влажна више корозивна од изложених подручја која се брзо суше.
- пХ животне средине:Цинк је отпоран на корозију у пХ опсегу од 6 до 12. Изван овог опсега, стопа корозије се повећава. Киселе средине (пХ < 6) и јако алкалне средине (пХ > 12) могу напасти цинк премаз.
Радни век канала од поцинкованог челика може се проценити помоћу следеће формуле:
Век трајања (године) = Дебљина премаза (µм) / Стопа корозије (µм/година)
Брзина корозије је одређена околином и може се добити из објављених табела, као што су оне у ИСО 9223. На пример, у урбаној средини (Ц3), стопа корозије цинка је приближно 1,5 µм/год. Према томе, премаз од 85 µм би обезбедио животни век од приближно 57 година. У приобалном окружењу (Ц5), стопа корозије је приближно 4,0 µм/годишње, тако да би исти премаз обезбедио век трајања од приближно 21 годину.
Следећа табела даје типичне стопе корозије и процењени радни век за различита окружења:
| Животна средина (категорија корозивности) | Стопа корозије (µм/год.) | Процењени радни век за премаз од 85 µм |
| Ц1 (веома ниско - суво у затвореном простору) | < 0.1 | > 100 година |
| Ц2 (ниско – рурално) | 0,1 - 0,7 | 60 - 100 година |
| Ц3 (средње - урбано) | 0,7 - 2,0 | 40 - 80 година |
| Ц4 (високо – индустријско) | 2,0 - 4,0 | 20 - 40 година |
| Ц5 (веома висок – приморски/поморски) | 4,0 - 8,0 | 10 - 20 година |
У Схунцхен-у нашим купцима пружамо детаљне информације о очекиваном веку трајања наших поцинкованих челичних канала у различитим окружењима. Такође нудимо низ дебљина премаза како бисмо задовољили специфичне захтеве сваког пројекта. Наш технички тим може помоћи у одабиру одговарајуће дебљине премаза за вашу примену.
6. Често постављана питања (ФАК)
Питање 1: Колико дуго траје процес топлог цинковања?
Одговор: Сам процес топлог цинковања траје отприлике 5-15 минута, у зависности од величине и дебљине челичног канала. Међутим, цео процес, укључујући припрему површине (одмашћивање, кисељење и флуксирање), сушење, потапање и хлађење, траје неколико сати. У Тиањин Схунцхен Хонгие Ентерприсе Манагемент Цо., Лтд., наша фабрика има производну линију високог капацитета која нам омогућава да ефикасно рукујемо великим количинама челичних канала.
Питање 2: Да ли се канали од поцинкованог челика могу заварити?
Одговор: Да, канали од поцинкованог челика се могу заварити. Међутим, процес заваривања ће оштетити цинк премаз у зони захваћеном топлотом, остављајући челик изложен корозији. Да би се повратила заштита од корозије, заварено подручје треба поправити помоћу боје богате цинком или штапа за поправку топлог цинковања. Наша фабрика обезбеђује заварене канале од поцинкованог челика и може препоручити одговарајући метод поправке за вашу примену.
Питање 3: Која је разлика између топлог цинковања и електро-галванизације?
Одговор: Топло цинковање подразумева потапање челика у растопљени цинк, који ствара металуршку везу и дебљину премаза од 45-85 µм или више. Електро-галванизација користи електричну струју за наношење танког слоја цинка (обично 5-15 µм) на челик. Топло цинковање пружа врхунску заштиту од корозије и погодно је за спољашње и оштре средине. Електро-галванизација је погодна за унутрашњу примену и често се користи као прајмер за фарбање.
Питање 4: Да ли премаз цинка на каналу од поцинкованог челика утиче на његову чврстоћу?
Одговор: Превлака цинка не утиче на структурну чврстоћу челичног канала. Премаз се наноси након што је челик формиран и произведен. Топлота процеса цинковања није довољно висока да промени механичка својства челика. Међутим, процес цинковања може изазвати мале промене у димензијама канала услед додавања дебљине премаза, али је то обично занемарљиво.
Питање 5: Да ли се канали од поцинкованог челика могу користити у контакту са другим металима?
Одговор: Поцинковани челични канали могу се користити у контакту са већином других метала. Међутим, у присуству влаге може доћи до галванске реакције између премаза цинка и племенитијих метала, као што су бакар или нерђајући челик. In these cases, the zinc will corrode preferentially. Да би се ово спречило, између поцинкованог челика и другог метала треба користити изолациону баријеру (као што је пластична подлошка или обојена површина). Наша фабрика може дати савете о компатибилности поцинкованих челичних канала са другим материјалима.
7. Закључак
Топло цинковање је најефикаснија и широко коришћена метода за заштиту челичних канала од корозије. Његов заштитни механизам двоструког дејства—заштита од баријере и жртвована заштита—обезбеђује дугорочне перформансе без одржавања у широком спектру окружења. Металуршка веза између цинка и челика осигурава да је премаз саставни део канала, пружајући издржљивост и отпорност на оштећења. Радни век канала од поцинкованог челика је одређен дебљином премаза и корозивношћу околине и може се кретати од 20 до преко 100 година. За грађевинске инжењере, извођаче радова и власнике средстава, топло поцинковани челични канали нуде најбољу комбинацију перформанси, издржљивости и исплативости.
У Тиањин Схунцхен Хонгие Ентерприсе Манагемент Цо., Лтд., посвећени смо пружању наших купаца висококвалитетним топло поцинкованим челичним каналима који испуњавају најзахтевније спецификације. Наша фабрика користи напредну технологију поцинчавања и ригорозну контролу квалитета како би се осигурало да сваки канал који производимо пружа поуздану, дугорочну заштиту од корозије. We offer a wide range of channel sizes and coating thicknesses to suit different applications and environments. Our technical team is available to assist with the selection of the appropriate product for your project.
Контактирајте Тиањин Схунцхен Хонгие Ентерприсе Манагемент Цо., Лтд.данас да сазнате више о нашим вруће поцинкованим челичним каналима и како они могу заштитити вашу структурну имовину.
Следећи :
-
Повезане вести
- Шта чини Англе Стеел основним материјалом за одржавање индустријских постројења?
- Зашто је вруће поцинкована решетка важна за модерну индустрију?
- Шта чини Англе Стеел најбољим избором за изградњу торња за пренос?
- Зашто је угаона шипка од карбонског челика паметан избор за модерне структуралне пројекте
- Како армиранобетонска челична жица може пружити јаче, издржљивије и поузданије бетонске конструкције
- Како поцинкована челична решетка може да обезбеди врхунску снагу, сигурност и дугорочну вредност за модерне индустријске примене
Оставите ми поруку


